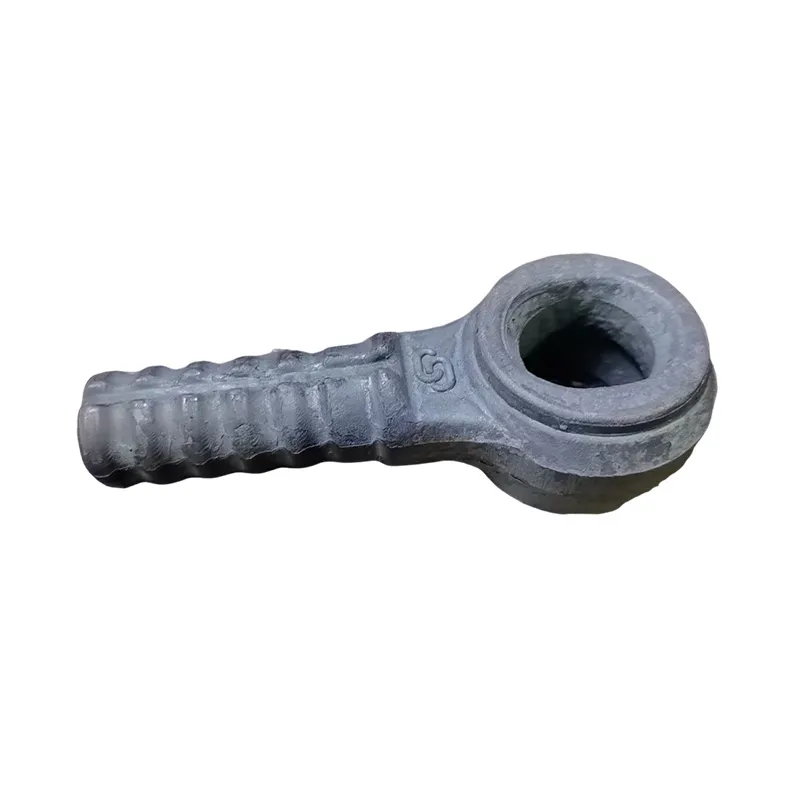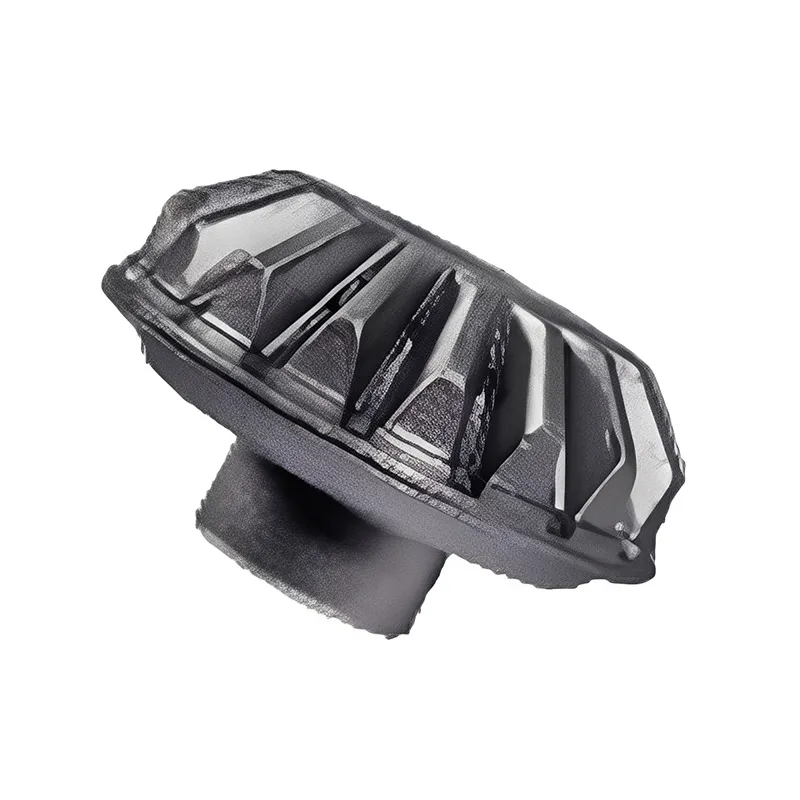
Кованый тяговый соединительный блок для сельхозтехники — надёжность и долговечность
2026-10-03
Кованые тяговые и соединительные детали для сельскохозяйственной техники: почему важны ковка, геометрия и процесс
Кованые тяговые и соединительные детали для сельскохозяйственной техники — это не просто элементы крепления.
Такие детали могут передавать крутящий момент, воспринимать ударные и переменные нагрузки и обеспечивать соединение между узлами трансмиссии, приводами и навесным оборудованием.
В реальных условиях сельскохозяйственная техника работает при вибрациях, переменных нагрузках, ударах и частых изменениях режима работы.
Поэтому надёжность соединительной детали зависит не только от её размеров, но и от материала, конструкции, технологии изготовления, термообработки и точности сборки.
Почему ковка — не роскошь, а технически обоснованный выбор
Для изготовления нагруженных деталей могут применяться различные виды заготовок.
Однако при воздействии ударных, изгибающих и циклических нагрузок кованая заготовка часто имеет преимущества.
Исследования стальных кованых деталей показывают, что процесс ковки формирует направленную волокнистую структуру металла, а ориентация потока металла может существенно влиять на усталостные свойства изделия [1, 2].
Особенно важно учитывать направление и непрерывность волокон металла в наиболее нагруженных участках детали — переходных зонах, шейках, вилках, фланцах и других элементах, воспринимающих переменные нагрузки.
Ковка также позволяет приблизить форму заготовки к форме готового изделия, что может сократить объём последующей механической обработки и расход материала.
При этом нельзя утверждать, что ковка является единственно правильным способом изготовления любой детали.
Выбор между ковкой, прокатом, литьём и другими технологиями должен определяться конструкцией изделия, рабочей нагрузкой, материалом, объёмом партии и техническими требованиями заказчика.
Что скрывает «стандартная» конструкция
На первый взгляд соединительная деталь может иметь достаточно простую конструкцию.
Однако её надёжность часто зависит от сочетания нескольких элементов:
· формы переходных участков;
· радиусов сопряжения;
· геометрии фланцев;
· размеров отверстий;
· параметров шлицев;
· посадочных поверхностей;
· соосности;
· состояния материала после термообработки.
Даже небольшое изменение одного из этих элементов может изменить распределение нагрузки в соединении.
Например, геометрия переходных участков и радиусы скругления непосредственно влияют на концентрацию напряжений. Этот эффект подробно рассматривается и в исследованиях соединений типа «вал–ступица» [4].
Поэтому уменьшение радиуса переходной зоны, изменение толщины фланца или замена одного типа соединения другим должны оцениваться с учётом рабочей нагрузки, а не только стоимости производства.
Упрощение конструкции без проверки её работоспособности может привести к снижению ресурса детали или всего соединительного узла.
Материал и термообработка
Для изготовления таких деталей могут применяться различные углеродистые и легированные стали.
В нашей производственной практике используются, в частности:
· сталь 45;
· 40Cr;
· 42CrMo;
· 20CrMnTi;
· другие марки стали согласно техническим требованиям заказчика.
Выбор материала зависит от характера нагрузки, требований к прочности и износостойкости, а также от последующей механической и термической обработки.
Не существует универсального режима термообработки, подходящего для всех соединительных деталей.
В зависимости от материала и назначения изделия могут применяться:
· нормализация;
· закалка и отпуск;
· цементация;
· другие виды термообработки.
Для деталей, которые после ковки подвергаются механической обработке, нормализация может применяться для стабилизации структуры материала и улучшения обрабатываемости.
Для деталей, работающих при высоких контактных нагрузках и износе, могут использоваться различные технологии поверхностного упрочнения.
Например, 20CrMnTi широко применяется в производстве зубчатых деталей, а цементация и последующая закалка позволяют получить твёрдый износостойкий поверхностный слой при сохранении более вязкой сердцевины. Исследования этой стали подтверждают важность правильно выбранной термообработки для её износостойкости [5].
Конкретные требования к твёрдости, глубине упрочнённого слоя и режиму обработки должны определяться чертежом и условиями эксплуатации конкретной детали.
Как избежать ошибок при выборе и монтаже
При подборе запасной детали нельзя ориентироваться только на внешний вид.
Даже внешне похожие детали могут различаться по:
· материалу;
· размерам посадочных поверхностей;
· профилю и параметрам шлицев;
· диаметрам отверстий;
· термообработке;
· твёрдости;
· допускам;
· условиям эксплуатации.
Особое значение для шлицевых и других соединений имеет соосность.
Исследование шлицевых соединений сельскохозяйственных тракторов показало, что отклонение осей увеличивает контактные напряжения и относительное скольжение между зубьями [3].
В экспериментальной части этого исследования соединение испытывалось при осевом отклонении 0,1 мм и максимальном крутящем моменте 3000 Н·м.
При наличии несоосности наблюдалось выраженное неравномерное изнашивание отдельных зубьев [3].
Эти результаты хорошо показывают, почему точность сборки имеет такое же значение, как материал и качество изготовления самой детали.
Недостаточная затяжка крепежа может привести к появлению люфта.
Чрезмерная затяжка также способна вызвать нежелательную деформацию отдельных элементов соединения.
Поэтому момент затяжки, требования к соосности и другие монтажные параметры должны определяться технической документацией конкретного оборудования, а не универсальными значениями.
Не выбирайте замену только «по внешнему виду»
В сфере запасных частей нередко возникает ситуация, когда новый компонент пытаются подобрать по фотографии или нескольким основным размерам.
Для простых деталей такой информации иногда может быть достаточно для предварительной оценки.
Для нагруженных элементов трансмиссии этого обычно недостаточно.
Необходимо учитывать:
· материал;
· основные размеры;
· тип соединения;
· параметры шлицев;
· посадки и допуски;
· требования к твёрдости;
· термообработку;
· реальные условия эксплуатации.
Если имеется технический чертёж, мы можем провести предварительную оценку технологичности и возможности изготовления детали.
Если полного комплекта документации нет, проект может быть предварительно рассмотрен по фотографиям, основным размерам, информации об оборудовании или существующему образцу.
Для изношенных или сложных деталей могут потребоваться дополнительные измерения и восстановление основных геометрических параметров перед началом производства.
Особенно такой подход актуален для запасных частей старого оборудования, оригинальные комплектующие которого сняты с производства или трудно доступны.
Надёжность начинается не только с металла, но и с процесса
Даже правильно выбранная марка стали сама по себе не гарантирует долговечность детали.
На конечный результат влияет весь производственный процесс:
· качество исходного материала;
· технология ковки;
· правильное формирование заготовки;
· термообработка;
· механическая обработка;
· контроль размеров;
· контроль твёрдости и структуры;
· правильная сборка изделия.
Система менеджмента качества нашего предприятия соответствует требованиям IATF 16949.
В зависимости от требований конкретного проекта контроль может включать проверку исходного материала, размеров поковки, твёрдости, металлографической структуры, результатов механической обработки и окончательной геометрии изделия.
Производственный опыт предприятия в области ковки и механической обработки насчитывает более 20 лет и объединяет опыт предприятия-предшественника и нынешней компании.
Мы работаем как с серийными изделиями, так и с небольшими партиями, нестандартными деталями и запасными частями.
Для каждого нового проекта сначала анализируются технические требования, конструкция детали и предполагаемый производственный маршрут.
Наша задача — не просто изготовить «более прочную» деталь.
Важно подобрать материал и технологический процесс, соответствующие реальной конструкции, нагрузке и условиям эксплуатации.
Потому что долговечность — это не одно свойство металла.
Это результат совместной работы конструкции, материала, ковки, механической обработки, термообработки и контроля качества.
Литература
[1] Chastel Y., Caillet N., Bouchard P.-O.
Quantitative analysis of the impact of forging operations on fatigue properties of steel components.
Journal of Materials Processing Technology, 2006, Vol. 177, Issues 1–3, pp. 202–205.
DOI: 10.1016/j.jmatprotec.2006.04.114.
[2] Makino T. et al.
The effect of inclusion geometry according to forging ratio and metal flow direction on very high-cycle fatigue properties of steel bars.
International Journal of Fatigue, 2008, Vol. 30, Issue 8, pp. 1409–1418.
DOI: 10.1016/j.ijfatigue.2007.10.009.
[3] Chen Y., Liao Y., Xiao M., Zhang W., Jin G.
Fretting wear analysis of spline couplings in agricultural tractor with axis deviation.
Journal of Vibroengineering, 2020, Vol. 22, No. 5, pp. 1165–1173.
DOI: 10.21595/jve.2020.21304.
[4] Strozzi A., Baldini A., Giacopini M., Bertocchi E., Bertocchi L.
Normalization of the stress concentrations at the rounded edges of a shaft–hub interference fit.
The Journal of Strain Analysis for Engineering Design, 2011, Vol. 46, Issue 6, pp. 478–491.
DOI: 10.1177/0309324711403845.
[5] Kong W. et al.
Wear properties of the deep gradient wear-resistant layer applied to 20CrMnTi gear steel.
Wear, 2019, Vols. 424–425, pp. 216–222.
DOI: 10.1016/j.wear.2019.02.026.